

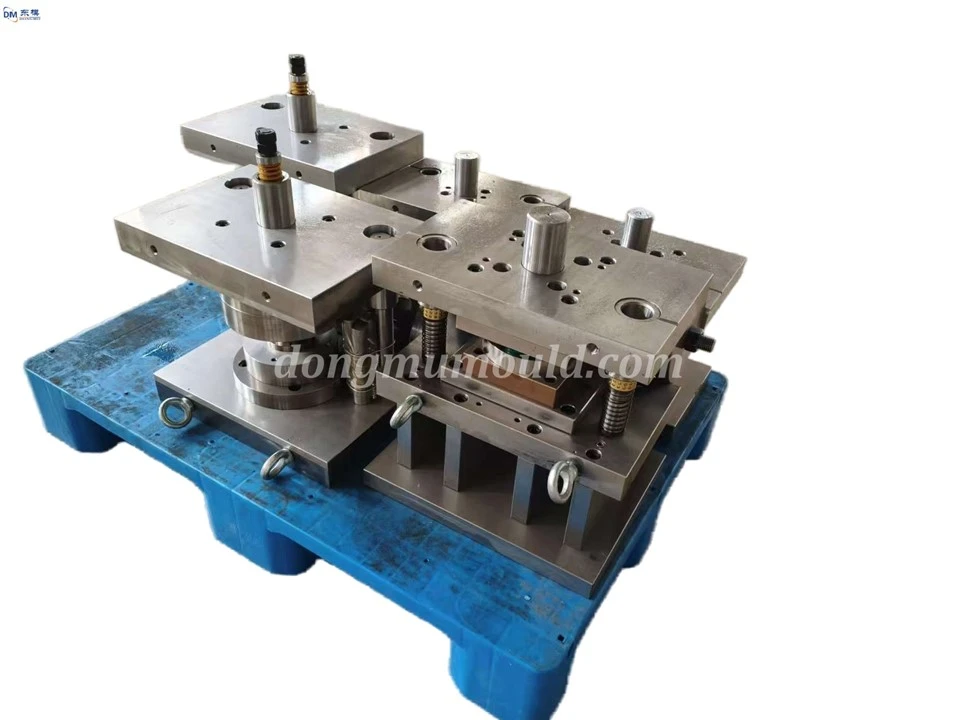


Raziskovanje več-procesnega sodelovalnega načrtovanja in nadzora-zaprte zanke
parametrov postopka žigosanja za kompozitne matrice za žigosanje

1 Uvod
Tehnologija žigosanja se pogosto uporablja v avtomobilski industriji, industriji gospodinjskih aparatov in vesoljski industriji, za katero sta značilni visoka učinkovitost in visoka natančnost. Z vedno bolj zapletenimi strukturami izdelkov eno-postopkovno žigosanje ne more več izpolnjevati proizvodnih potreb, zaradi česar več-procesno sodelovalno oblikovanje kompozitnih žigosanja umira glavni pristop. Hkrati lahko uvedba realnočasovnega-nadzora in tehnologije zaprtega{5}}zanke za žigosanje procesnih parametrov zagotovi stabilnost procesa, zagotovi konsistentnost izdelka in reši problem visokih stopenj napak, ki jih povzročajo nihanja parametrov v dejanski proizvodnji.
2 Pomen več-procesnega skupnega oblikovanja za kompozitne matrice za vtiskovanje
Kompozitne matrice za vtiskovanje lahko izvedejo več procesov, kot so rezanje, oblikovanje in upogibanje, v eni sami potezi žigosanja, s čimer povečajo proizvodno učinkovitost za 40 %-60 % v primerjavi z eno-procesnimi matricami, skrajšajo čas prenosa in sestavljanja obdelovanca ter znižajo stroške dela. V fazi načrtovanja je treba zagotoviti natančno koordinacijo vsakega procesa, preprečiti motnje v procesu in materialno škodo ter zagotoviti dimenzijsko natančnost izdelka. Večprocesno sodelovalno načrtovanje zahteva usklajevanje parametrov vsakega procesa, ujemanje strukture matrice, optimizacijo poti pretoka materiala, ocenjevanje obremenitve matrice, zagotavljanje splošne stabilnosti matrice in podaljšanje življenjske dobe matrice.


3. Tehnologija nadzora-zaprte zanke za parametre postopka žigosanja
Tehnologija nadzora-zaprte zanke zbira ključne parametre, kot so sila žigosanja, deformacija in temperatura matrice, v realnem času med postopkom žigosanja. S pomočjo senzorjev in inteligentnih kontrolnih algoritmov zagotavlja povratne informacije za prilagajanje pogojev žigosanja in doseganje dinamične optimizacije procesnih parametrov. Konkretna izvedba je naslednja:
- Zaznavanje in pridobivanje podatkov: senzorji sile in senzorji premika z natančnostjo, manjšo ali enako ±1 %FS, ter temperaturni senzorji z natančnostjo ±2 stopinji so izbrani in nameščeni na luknjaču, držalu matrice oziroma votlini. Ključni parametri med postopkom žigosanja se zbirajo v realnem času pri frekvenci vzorčenja, večji ali enaki 100 Hz, da se zagotovi delovanje podatkov v realnem-času.
- Analiza podatkov in sloj odločanja: Algoritmi strojnega učenja se uporabljajo za modeliranje zbranih podatkov in analizo nihanj parametrov v realnem času. Ko odstopanje parametra preseže ±5 %, se samodejno generirajo navodila za prilagoditev, da se napovejo nenormalni trendi obdelave in prepreči vnaprejšnja proizvodnja izdelkov z napako.
- Plast nadzora izvajanja: Na podlagi rezultatov analize podatkov se sila žigosanja (napaka manjša od ali enaka ±5 %), hitrost žigosanja (nastavljiva od 50-120-krat/minuto) in odmik matrice (nastavljiv od 0,01–0,05 mm) stiskalnice za žigosanje samodejno prilagodijo, da se doseže fina nastavitev parametrov in zagotovi stabilnost postopka. Po sprejetju krmiljenja z zaprto zanko se dimenzijska toleranca žigosanih delov stabilizira v okviru ±0,02 mm, površinska hrapavost Ra manjša ali enaka 0,8 μm, življenjska doba kalupa se poveča za več kot 30 %, stopnja napak, ki jih povzroča nestabilnost procesa, pa se zmanjša za 80 %.

Kontaktirajte nas
Telefonska linija za posvetovanje:+86 15930861038
WhatsApp:15930861038
E-pošta:dongfangmould@aliyun.com
Storitvena obveznost: Odgovor na povpraševanje v 12 urah; zagotoviti brezplačno optimizacijo oblikovanja kalupov za kvalificirane stranke.
Hengshui Dongmo Precision Metal Products Co., Ltd
Priljubljena oznake: precizni kovinski progresivni kalupi za vtiskovanje, kalupi za globoko vlečenje in orodja za izrezovanje, Kitajska, dobavitelji, proizvajalci, tovarna, nakup, cena, izdelano na Kitajskem

