

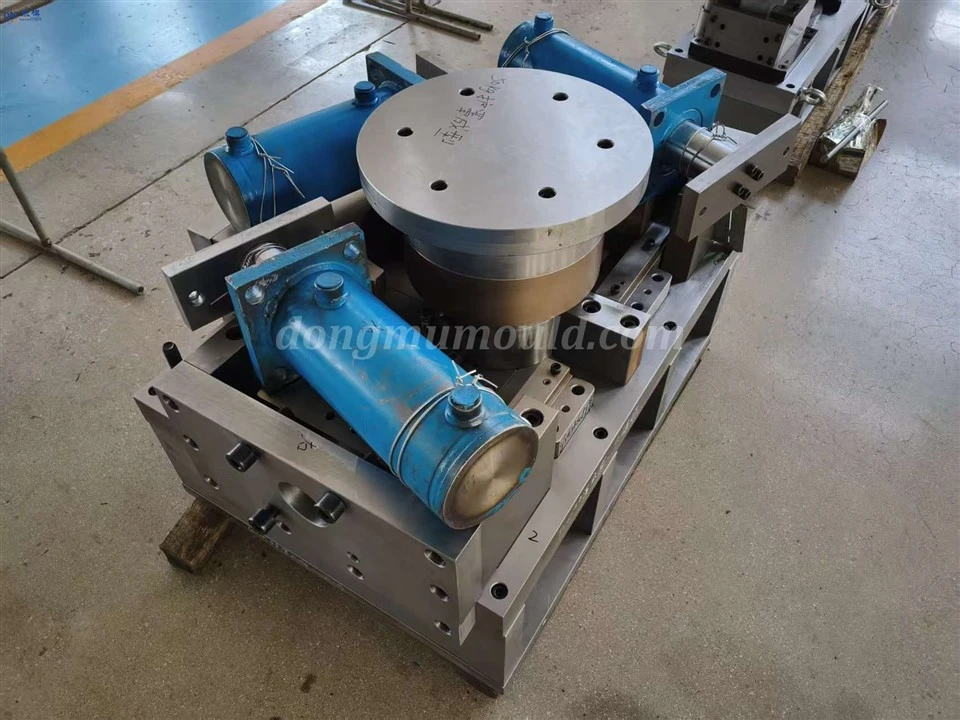


Natančen nadzor načrtovanja in izdelave mikronskega-nivojskega sistema za vodenje matrice

I. Ključni premisleki pri načrtovanju vodilnega sistema Sistem za vodenje matrice za vtiskovanje na ravni mikronov prevzame naloge vodenja zapiranja matrice, natančnega pozicioniranja in podpore obremenitvi. Med fazo načrtovanja je treba glede na obratovalne pogoje izvesti naslednje ključne kontrolne točke:
Strukturna togost in stabilnost delovanja
Na podlagi obremenitve žigosanja, debeline traku in števila postaj določite specifikacije in razporeditev vodilnih stebrov in puš, da okrepite togost vodilnega območja okvirja matrice in preprečite stranski premik in elastično deformacijo med žigosanjem. Za vodilne stebre in puše je treba izbrati visoko{1}}trdo nosilno jeklo ali legirano orodno jeklo, ki se ujema z ustreznimi specifikacijami toplotne obdelave, da se zagotovi strukturna stabilnost pri dolgoročnem neprekinjenem{2}}delovanju.
Micron{0}}natančen nadzor nivoja
Odmik vodila je strogo nadzorovan v območju 1–3 μm z uporabo toleranc natančnega prileganja za doseganje nizkega-vodenja odmika. Optimizirajte kontaktno stanje vodilnih površin, uskladite pogoje mikro-mazanja, zmanjšajte trenje gibanja in stopnjo obrabe ter se izognite poslabšanju natančnosti po dolgotrajni-uporabi.
Vzdrževanje in okoljska prilagodljivost
Vodilne komponente imajo standardizirano strukturo za hitro-odpenjanje za preprosto spletno zamenjavo in vzdrževanje. Vstopna odprtina vodilnega tulca je opremljena s strukturo, odporno na prah in ostružke, ki zmanjšuje prah in odpadke, ki vstopajo v spojno površino, in ohranja dolgoročno-stabilno natančnost vodenja.
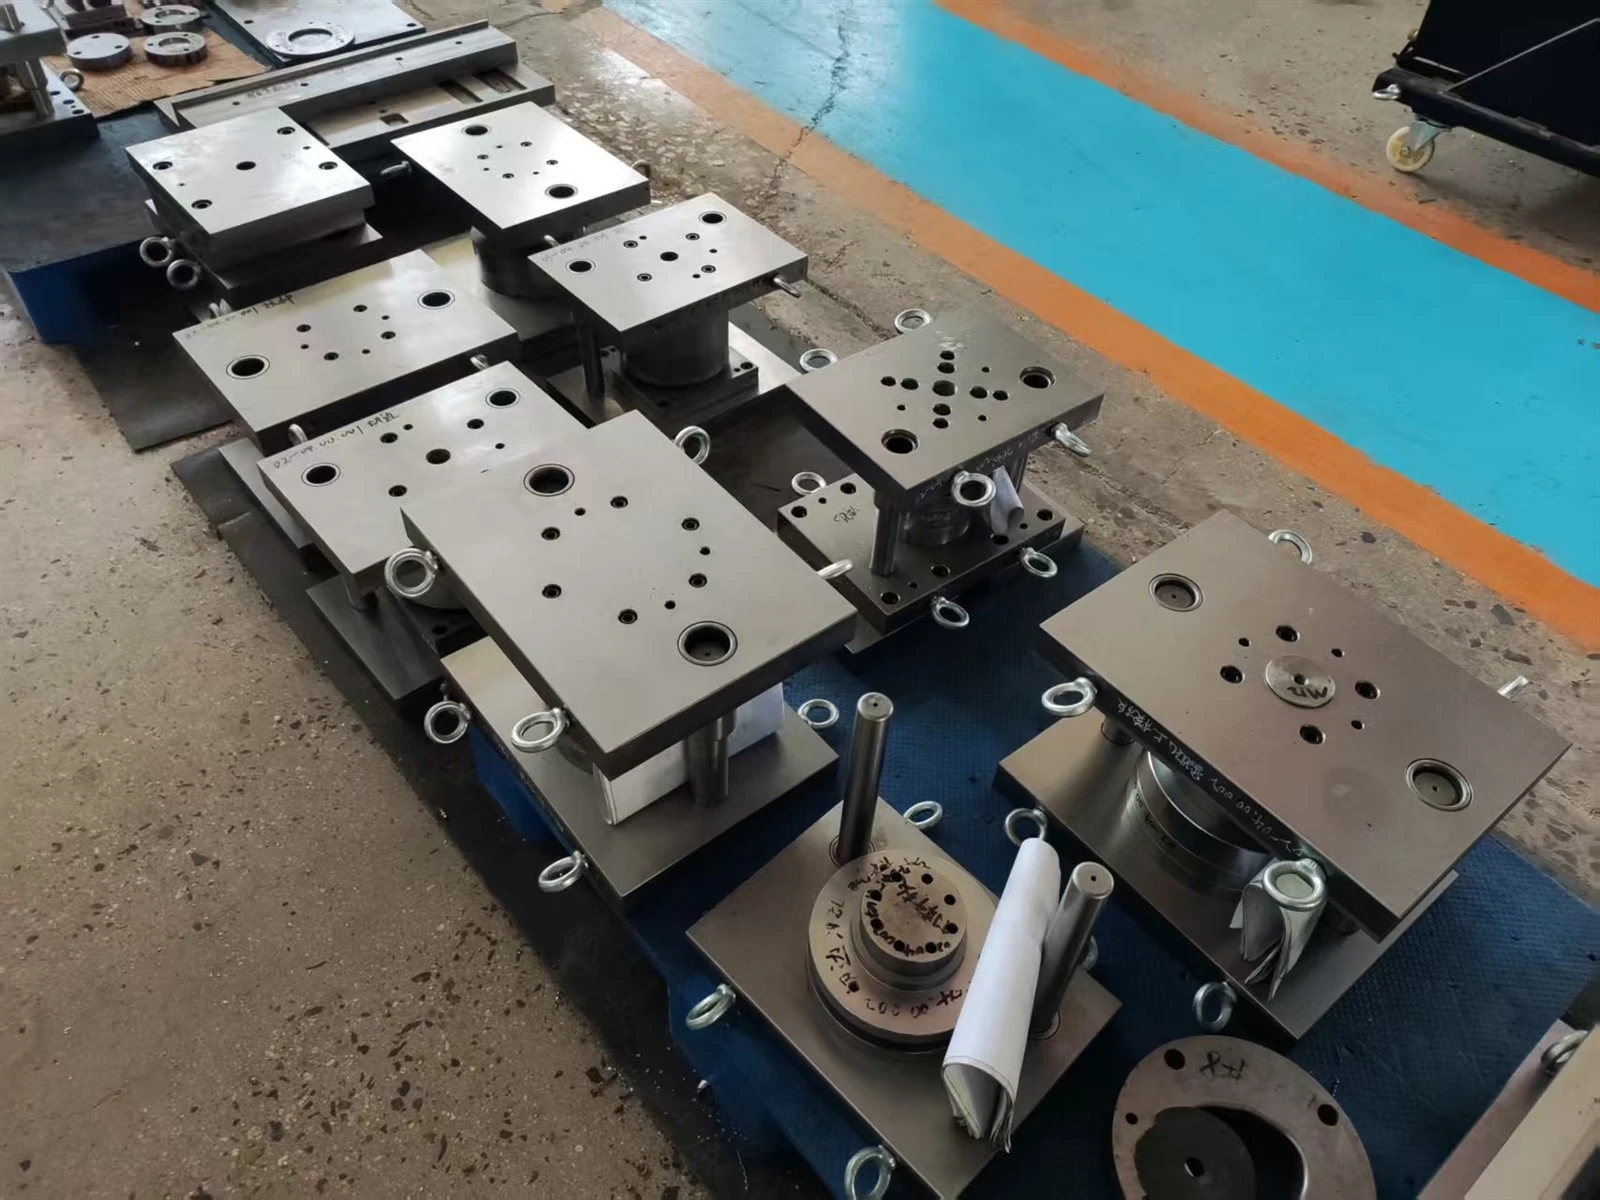

II. Pot izvajanja nadzora natančnosti proizvodnje Doseganje mikronske-natančnosti v vodilnem sistemu temelji na popolnem-nadzoru procesnega procesa. Ključne kontrolne točke so naslednje:
Nadzor materiala in toplotne obdelave: vodilni stebri in vodilni tulci so izdelani iz visoko{0}}stabilnih legiranih jekel, kot sta GCr15 in SUJ2, podvrženi vakuumskemu kaljenju, globoki kriogeni obdelavi in nizko-temperaturnemu popuščanju. Trdota je nadzorovana pri HRC60–64, da se zagotovi dimenzijska stabilnost in odpornost proti obrabi, kar zagotavlja osnovo za natančno obdelavo.
Nadzor procesa natančne obdelave: za natančno obdelavo se uporabljajo visoko{0}}natančni notranji in zunanji cilindrični brusilniki ter oprema za honanje. Cilindričnost vodilnih stebrov in okroglost notranje luknje vodilnega tulca sta nadzorovani znotraj 0,5 μm, površinska hrapavost Ra pa je manjša ali enaka 0,025 μm. Ključne dimenzije se spremljajo in posredujejo nazaj na spletu, obdelovalni parametri pa se popravljajo v realnem času, da se zagotovi doslednost.
Montaža in natančna nastavitev: Med sestavljanjem se za preverjanje vzporednosti vodila, koaksialnosti in zračnosti kalupa uporabljata indikator z ročico in laserski interferometer. Natančen nadzor zračnosti je dosežen s selektivnim brušenjem. Vzporednost več-vodilne stebričaste strukture je prilagojena tako, da zagotavlja gladko in neovirano gibanje, ki izpolnjuje zahteve za neprekinjeno visoko-hitrostno žigosanje.
Kontaktirajte nas
Telefonska linija za posvetovanje:+86 15930861038
WhatsApp:15930861038
E-pošta:dongfangmould@aliyun.com
Storitvena obveznost: Odgovor na povpraševanje v 12 urah; zagotoviti brezplačno optimizacijo oblikovanja kalupov za kvalificirane stranke.
Hengshui Dongmo Precision Metal Products Co., Ltd
Priljubljena oznake: izkušen izdelovalec kalupov za kovine, matrice za natančno vtiskovanje kovin, Kitajska, dobavitelji, proizvajalci, tovarna, nakup, cena, izdelano na Kitajskem
