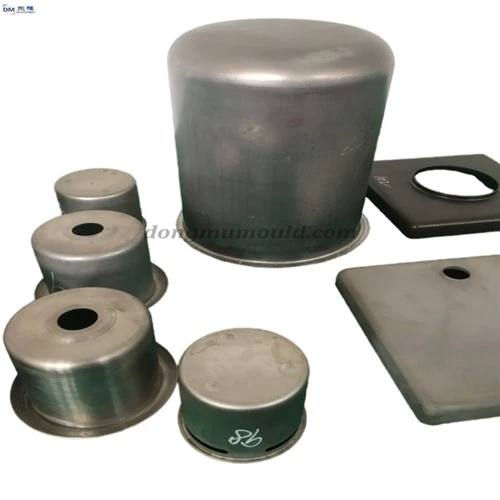
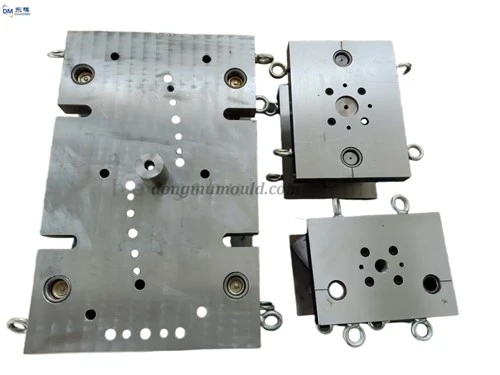
V procesu obdelave kovinskih matric za žigosanje se včasih ugotovi, da imajo deli za žigosanje nekaj zabodrov različnih velikosti, ki imajo določen vpliv na kakovost izdelka. Kakšni so torej razlogi za neravnine v kovinskih delov za žigosanje in kako rešiti te težave? Sledi uvod v Dongfang Mould.

Rezilo je topo. Če je rezalni rob obrabljen in otopen ali griznjen, lahko nastanejo neravnine. Dejavniki, ki vplivajo na zatemnitev rezalnega roba, so:
1. Surovine in površinska obdelava konveksnih in konkavnih kalupov niso v dobrem stanju, odpornost proti obrabi pa je slaba;
2. Struktura matrice je slaba, togost je slaba in nastane grizenje;
3. Če med delovanjem ni pravočasno podmazan, se bo hitro obrabil;
4. Rezalni rob se ne izostri pravočasno.
Vrzel. Neravnine se lahko pojavijo, ko je reža prevelika, premajhna ali neenakomerna. Dejavniki, ki vplivajo na vrzeli, ki so prevelike, premajhne ali neenakomerne, so naslednji:
1. Napake pri izdelavi kalupa, obdelava delov matrice ni v skladu z risbami, slaba vzporednost spodnje plošče itd.;
2. Kalupna naprava je napačna, reža vodilnega dela je velika, konveksna in konkavna kalupna naprava ni koncentrična itd.;
3. Natančnost stiskalnice je slaba, na primer je reža med vodilnimi tirnicami stiskalnice prevelika, vzporednost med spodnjo površino drsnika in površino delovne mize ni dobra ali ravnost drsnika hod in plošča stiskalnice nista dobra, togost delovne mize je slaba, med rezanjem pa pride do deformacije, kar lahko povzroči spremembe v reži;
4. Napake pri namestitvi, kot je na primer, da površina zgornje in spodnje spodnje plošče matrice ni očiščena med namestitvijo ali je način pritrditve zgornjega matrice velike matrice neprimeren, zgornja in spodnja naprava matrice pa sta ni koncentrična (zlasti matrica brez vodilnega stebra), zaradi česar se delovni del nagiba;
5. Struktura matrice je nerazumna, togost matrice in delovnega dela ni dovolj, sila prebijanja je neuravnotežena itd.;
6. Ukrivljenost jeklene plošče je velika in jeklena plošča je neenakomerna.
Nepravilno stanje praznjenja
Če stik med surovcem (vključno z vmesnim delom) in luknjačem ali matrico ni dober, bo pri obrezovanju in prebijanju z napačno pozicionirano relativno višino obdelovanec tudi nižji od relativne višine pozicioniranja, ker je višina obdelovanca je nižja od relativne višine pozicioniranja. Oblika in oblika rezalnega roba se ne ujemata in nastanejo neravnine. kovinski kalup
Izdelava delov je slaba
Ostri vogali s štrlečimi ali konkavnimi oblikami so zaradi prekomerne obrabe nagnjeni k obrabi.
Podatki niso v skladu s procesnimi predpisi
Debelina materiala je resno izven tolerance ali pa se uporabi napačen material (kot je napačna vrsta jekla), da povzroči, da je relativna reža nerazumna in povzroči nastanek neravnin v obdelovancu.

Rešitev problema z bruhanjem v procesu žigosanja kovin:
1. Upoštevajte neravnine pri oblikovanju izdelka
Pri oblikovanju izdelka mora oblikovalec najprej vedeti, kateri deli izdelka so nagnjeni k obrabi. Vnaprej spremenite zasnovo dela, da odpravite škodljive učinke zarez
2. V procesu oblikovanja in uporabe kalupa zagotovite razumno vrzel med konveksnimi in konkavnimi kalupi. Pri načrtovanju postopka izrezovanja je treba združiti izkušnje in izbrati razumno režo v kalupu glede na material in debelino izreznih delov. Hkrati se izvajajo tudi nekateri ukrepi za zmanjšanje obrabe kalupa (kot so povečanje stiskalnih in izmetnih mehanizmov, podaljšanje življenjske dobe kalupa, ustrezno lepljenje, izbira štanca z dobro togostjo itd.), ki lahko učinkovito odpravi in zmanjša neravnine.
3. Zagotovite natančnost izdelave kalupa
Natančnost izdelave kalupa neposredno vpliva na kakovost delov za žigosanje. Nizka natančnost kalupa bo povzročila neravnine, zadrgi pa so neenakomerno porazdeljeni. Na splošno so delovni in vodilni deli matrice izdelani v skladu z natančnostjo stopnje IT8~IT7. Med namestitvijo in odpravljanjem napak morajo biti konveksne in konkavne matrice koncentrične, reža pa mora biti enakomerna.
4. izboljšati stanje roba kalupa
Velikost roba vtisnjenega dela je povezana s stanjem roba matrice. Čim bolj gladka je površina rezalnega roba, tem manjši je rob, to pomeni, da povečanje trdote rezalnega roba in zmanjšanje hrapavosti površine lahko zmanjšata zarez.
5, dajte prednost visoko natančnemu in hitremu udarcu
Oprema za izsekavanje vpliva na velikost robov s svojo natančnostjo. Povečanje hitrosti prebijanja zmanjša koeficient trenja in lahko zmanjša obrabo kalupa; zato je treba, kadar pogoji opreme in proizvodni pogoji to dopuščajo, izbrati visokohitrostne visokoprecizne stroje za izsekavanje in opremo za visoko natančno žigosanje.