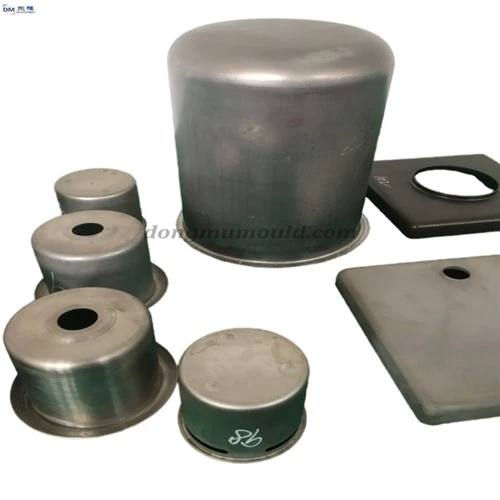
1. Raztezni material
Ko zahteve kupca&št. 39 za material niso zelo zahtevne in večkratni poskusi plesni ne izpolnjujejo zahtev, lahko preidete na material z dobrimi nateznimi lastnostmi in poskusite znova. Dober material je polovica uspeha. Pri raztezanju je ne smemo prezreti. Hladno valjane tanke jeklene pločevine za vlečenje v glavnem vključujejo jekla 08Al, 08, 08F, 10, 15 in 20, od katerih je največja količina jekla 08, ki je razdeljeno na obročasto in ubito jeklo. Cena obročanega jekla je nizka, kakovost površine pa dobra. Ločevanje je bolj resno in ima tendenco&"staranje sevov &". Ni primeren za dele, ki zahtevajo visoke lastnosti žigosanja in zahteve glede videza. Ubijeno jeklo je boljše, z enakimi zmogljivostmi, vendar višjo ceno. Reprezentativna blagovna znamka jeklo iz aluminija 08Al. Tuje jeklo je uporabilo japonsko globoko vlečno jeklo SPCC-SD, njegove natezne lastnosti pa so boljše od 08Al.
Drugič, površinska obdelava kalupa
Pri globinskem vlečenju obe strani matrice in držala za prazno nista dovolj polirani, zlasti pri vlečenju plošč iz nerjavečega jekla in aluminijastih plošč obstaja večja verjetnost, da bodo nastale brazgotine, ki lahko v hujših primerih povzročijo natezne zlome.
Tretjič, določitev velikosti praznine
Več gub in manj razpok je naše načelo. Načrt pozicioniranja praznega prostora mora biti pravilen. Premer slepega dela vrtljivega dela risalnega telesa s preprosto obliko se ne redči. Čeprav se debelina materiala spreminja, je v bistvu zelo podobna prvotni debelini. Bližino lahko izračunamo na podlagi načela, da sta površina slepega in površina raztegnjenega dela (če je treba dodati obrezovanje) enaka. Vendar pa sta oblika in postopek raztegnjenih delov pogosto zapletena, včasih pa ju je treba stanjšati in raztegniti. Čeprav obstaja veliko 3D programske opreme, ki lahko izvaja račune, ki se odvijajo, njihova natančnost ne more izpolniti zahtev 100%.


Rešitev: vzorec.
Izdelek mora iti skozi več postopkov, prvi postopek pa je na splošno prazen postopek. Najprej je treba opraviti izračun razgrnjenega materiala in splošno razumeti obliko in velikost slepega dela, da se določi celotna velikost slepe matrice. Po končani zasnovi kalupa ne obdelajte konveksne in konkavne velikosti kalupa za slepi kalup. Najprej uporabite rezanje žice za obdelavo slepega prostora (ko je slepi del večji, ga lahko rezkate z rezkalnim strojem in nato vpenjate). Po večkratnih poskusih v nadaljnjem postopku raztezanja se končno določi velikost slepega prostora in nato obdelajo konveksni in konkavni kalupi slepe matrice.
Izkušnje 1
V obrnjenem postopku najprej poskusite z risarsko matrico, nato pa obdelajte velikost slepega roba slepega dela, kar je polovica napora.