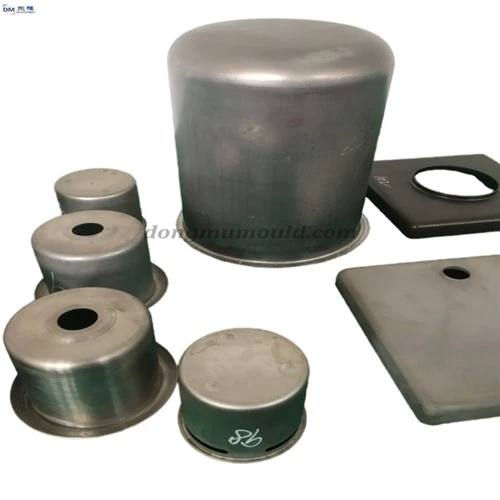
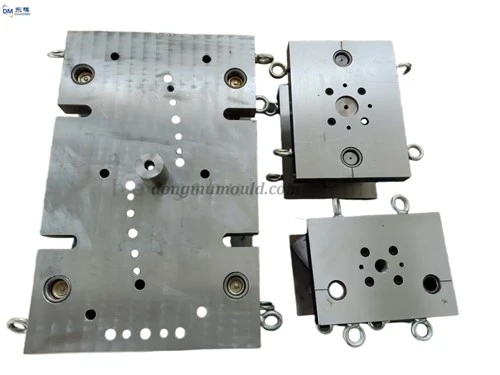
Z vidika obdelave delov za štancanje morajo mehanske lastnosti, toleranca kakovosti površine in debeline materialov za žigosanje izpolnjevati naslednje osnovne zahteve:
1. Material, ki se uporablja za slepo obdelavo, mora imeti zadostno plastičnost in nizko trdoto, da se izboljša kakovost slepega dela in natančnost dimenzij. Med njimi imajo mehki materiali (na primer medenina) dobro izsekovanje, trdi materiali (na primer nerjaveče jeklo, visokoogljično jeklo) imajo slabo kakovost izsekovalnih odsekov, krhki materiali pa se med prebijanjem nagibajo k strganju.
2. Material, ki se uporablja za upogibanje, mora imeti zadostno plastičnost, nizko mejo raztezanja in visok elastični modul. Med njimi materialov z dobro plastičnostjo ni enostavno upogniti in razpokati, materiali z nižjo mejo tečenja in višjim elastičnim modulom pa imajo nižji odboj. 3. Material, uporabljen za globoko vlečenje, mora imeti boljšo plastičnost, nižjo mejo tečenja in trdote ter večji koeficient usmerjenosti debeline plošče. Med njimi je materiale z visoko trdoto težko globoko vleči; materiale z majhnim razmerjem izkoristka ali velikim smernim koeficientom debeline plošče je enostavno vleči.
4. Površina materiala mora biti gladka in čista, brez prask, prask in drugih napak, da ne bo vplivala na kakovost videza izdelka in olajšala obdelavo žigosanja, varjenje, brizganje in drugo nadaljnjo obdelavo.
5. Dovoljeno odstopanje debeline materiala mora izpolnjevati določene zahteve: če debelina materiala ni dopustna, to ne bo le neposredno vplivalo na kakovost žigosanja izdelka in življenjsko dobo kalupa, temveč bo povzročilo odpadke ali poškodovalo plesen.
Po analizi postopka žigosanja delov lahko programsko opremo programiramo samodejno ali ročno. Po vnosu programa v numerično krmilno napravo koračni motor samodejno krmili ojačevalnik za pogon mize obdelovalnega stroja in obdelovanec za premikanje v smeri X in Y glede na elektrodno žico, da zaključi obdelavo ravnine obliko. . Medtem ko numerična krmilna naprava samodejno nadzoruje relativno pot gibanja med obdelovancem in elektrodno žico, se zaznana velikost praznine in stanje praznjenja po pretvorbi frekvence vrneta v digitalno napravo za nadzor hitrosti podajanja, tako da hitrost podajanja erozija materiala obdelovanca Hitrost je uravnotežena, da vzdržuje normalno in stabilno obdelavo.