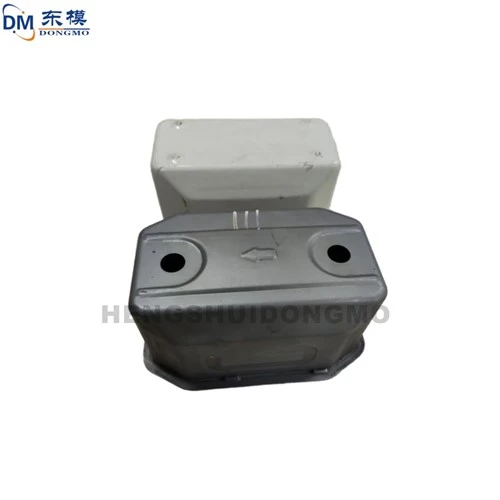
Proizvajalec precizne matrice za risanje aluminijaste plošče - Podrobnosti o izdelku
Specifikacija izdelka
|
Postavka |
Specifikacija |
|---|---|
|
Ime izdelka |
Natančna risalna matrica iz aluminijaste plošče |
|
Material |
Cr12MoV, SKD11, DC53 (prilagodljivo) |
|
Natančnost |
±0,005 mm |
|
Veljavna debelina aluminija |
0,5-6 mm |
|
Trdota |
HRC 58-62 |
|
Življenjska doba |
Večje ali enako 500.000-krat |
|
Prilagajanje |
Podprto za OEM/ODM |
Prikaz izdelka

Prilagodite se lastnostim aluminijaste plošče in zagotovite natančnost oblikovanja in kakovost površine: Aluminijaste plošče imajo dobro duktilnost, vendar so nagnjene k praskam. Z optimizacijo končne obdelave votline (npr. zrcalno poliranje) in razumno načrtovano zračnostjo matrice lahko risalne matrice iz aluminijaste pločevine zmanjšajo trenje med materiali in matrico med postopkom vlečenja, se izognejo površinskim praskam in natančno nadzorujejo količino deformacije vlečenja, da zagotovijo natančnost oblikovanja obdelovancev iz aluminijaste pločevine.
Majhna obraba in dolga življenjska doba, izboljšanje proizvodne učinkovitosti: Aluminijaste plošče so nižje trdote kot materiali, kot je nerjavno jeklo, kar povzroča manjšo obrabo matrice. V kombinaciji z visoko-kakovostnimi jekli za matrice, kot je SKD11/CR12MOV, in ciljnimi postopki toplotne obdelave ima matrica nižjo stopnjo obrabe in daljšo življenjsko dobo, s čimer se skrajšajo izpadi menjave matrice in se prilagodi potrebam množične raztezne proizvodnje aluminijastih plošč.

Pogosta vprašanja o tem izdelku
V: Kateri so s plesnijo-povezani razlogi za težave z gubami in razpokami, ki se zlahka pojavijo med vlečenjem aluminijaste pločevine? Kako jih rešiti?
O: Glavni razlogi vključujejo nerazumno oddaljenost od plesni, neustrezno zasnovo zaokrožitve in nezadostno končno obdelavo površine. Rešitve: ① Natančno nastavite zračnost kalupa na 8 %-12 % debeline aluminijaste pločevine, da se izognete razpokanju zaradi prekomernega trenja med materiali zaradi premajhne zračnosti ali gubanju zaradi prevelike zračnosti; ② Optimizirajte polmer zaokrožitve votline in udarca (priporočeno je R2,5-R4,0 mm), da razpršite vlečno obremenitev in zmanjšate trganje materiala na ostrih vogalih; ③ Izvedite zrcalno poliranje votline kalupa, da zmanjšate upor proti drsenju materiala in preprečite površinske praske.
3. V: Katere ključne informacije je treba posredovati proizvajalcu pri prilagajanju orodij za risanje aluminijaste pločevine?
O: Pojasniti je treba štiri ključne informacije: ① Parametri aluminijaste pločevine (razred materiala, razpon debeline, kot je 0,1-5 mm običajna aluminijasta pločevina ali debela plošča); ② Zahteve za obdelovanec (2D/3D risbe, zahteve glede natančnosti oblikovanja risbe, kot je ±0,01–0,05 mm); ③ Proizvodni proces (hladno vlečenje/vroče vlečenje, enojni proces/progresivno vlečenje); ④ Proizvodna zmogljivost in delovni pogoji (mesečna proizvodnja, hitrost risanja, ali jo je treba prilagoditi avtomatskim proizvodnim linijam), da se zagotovi, da se zasnova kalupa natančno ujema z dejanskimi proizvodnimi potrebami.
4. V: Kako vzdrževati risalne matrice iz aluminijaste pločevine, da podaljšamo njihovo življenjsko dobo?
O: Osredotočite se na tri ključne točke: ① Predgretje in hlajenje: Pred uporabo segrejte kalup na 150-250 stopinj (primerno za vroče vlečenje), da se izognete razpokam, ki jih povzroči neposredna obremenitev pri nizkih temperaturah; po izdelavi pustite, da se naravno ohladi, in prepovedajte nenadno hlajenje s hladno vodo; ② Dnevno čiščenje: redno čistite ostanke aluminija v votlini, da preprečite obrabo površine votline; ③ Redno vzdrževanje: Po izdelavi 5.000–10.000 kosov preverite natančnost dimenzij kalupa in obrabo površine, polirajte in popravite obrabljene dele ter po potrebi ponovno izvedite obdelavo z nitriranjem, da povečate trdoto površine.
telefon: +86 18003389924
WeChat:18003389924
E-pošta:brussels101999@163.com
Priljubljena oznake: proizvajalec matrice za natančno risanje aluminijastih plošč, Kitajska, dobavitelji, proizvajalci, tovarna, nakup, cena, izdelano na Kitajskem